食品加工生产线自动化控制的绿色节能降耗策略
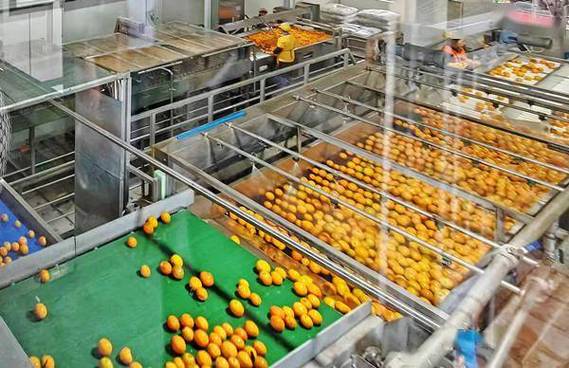
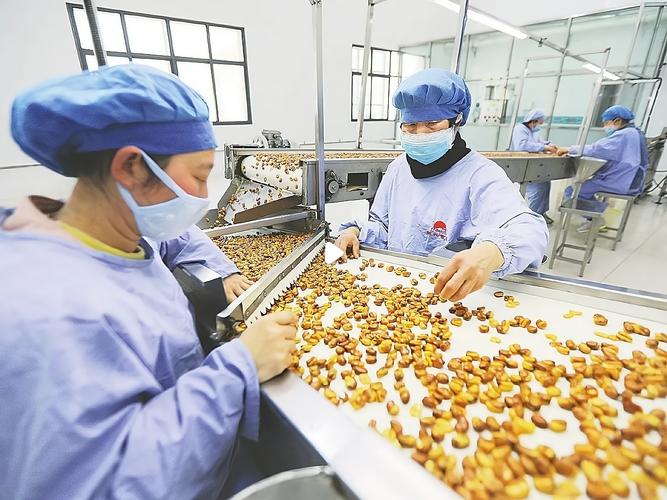
食品加工行业在保障民生的也面临着巨大的能源消耗与环境压力。随着自动化控制技术的普及,如何通过智能化手段实现生产线的绿色节能降耗,已成为企业提升竞争力的关键。本文将从设备层、控制层、管理层三个维度,探讨食品加工生产线自动化控制实现绿色节能降耗的具体路径。
一、设备层:高效驱动与精准执行
- 采用高效节能电机与变频技术:食品加工中的输送、搅拌、泵送等环节大量使用电机。推广IE3及以上能效等级的电机,并配套变频器(VFD)根据实际负载动态调节转速,避免“大马拉小车”。例如,在物料输送带上安装变频器,根据下游需求调整带速,可节电20%-30%。
- 优化热能与流体系统:杀菌、蒸煮、烘焙等热加工环节能耗占比高。通过自动化控制实现热风循环、余热回收(如利用排烟余热预热新风),并结合PID算法精确控制温度,减少过热损失。对冷却水循环系统采用变频泵与供回水温差控制,降低水泵能耗。
- 气动系统节能:食品包装、分拣常使用压缩空气。安装智能减压阀与流量传感器,在停机或待机时自动切断气源;采用伺服气动技术替代传统气动,按需求精确供气,可减少空压机负载30%以上。
二、控制层:智能算法与过程优化
- 基于模型的预测控制(MPC):针对发酵、烘干等复杂过程,建立能耗与产品质量的数学模型,利用MPC算法提前调节温度、湿度、风量等参数,在保证品质的前提下最小化能源输入。例如,在面包烘焙中,MPC可根据面团状态动态调整炉温曲线,节能15%左右。
- 生产排程与负载均衡:自动化系统(如MES)可结合分时电价与设备能效曲线,将高能耗工序(如杀菌、速冻)安排在电价低谷时段,并通过优化批次衔接减少设备空转与频繁启停。某乳品厂通过智能排程,使制冷机组在夜间蓄冷,白天释放,年节电约8%。
- 待机与休眠策略:为输送线、包装机等设备设置分级休眠模式。当检测到下游缺料或上游中断时,自动降速或暂停,并关闭非必要辅助系统(如照明、风扇),待恢复信号后快速唤醒。该策略可减少非生产时间的无效能耗10%-15%。
三、管理层:数据驱动与持续改进
- 能源管理系统(EMS)集成:在生产线各关键节点安装智能电表、水表、气表,通过工业物联网(IIoT)采集实时能耗数据,并与生产节拍、产量关联分析。EMS可自动生成能效报告,识别异常耗能设备与时段,指导预防性维护与工艺调整。
- 关键绩效指标(KPI)与数字化看板:将单位产品能耗(如kWh/吨)、峰谷用电比例等指标纳入班组考核,通过车间看板实时展示,激励员工参与节能。利用历史数据训练机器学习模型,预测设备能效衰减趋势,提前安排保养,避免效率下降导致的能耗上升。
- 全生命周期管理:从设备选型阶段即考虑能效等级与自动化兼容性,优先选择支持开放协议(如OPC UA)的节能设备,便于后期系统集成与升级。定期开展能源审计,结合自动化系统日志,挖掘节能潜力点,形成“监测-分析-优化-验证”的闭环。
食品加工生产线的绿色节能降耗并非单一技术的应用,而是自动化控制与工艺、管理的深度融合。通过设备层的高效化、控制层的智能化、管理层的精细化,企业可在保证食品安全与品质的显著降低能源成本与碳排放,实现经济效益与环境效益的双赢。随着AI与数字孪生技术的成熟,生产线将具备自感知、自优化能力,迈向更绿色的智能制造。
如若转载,请注明出处:http://www.jxjfhxsp.com/product/34.html
更新时间:2026-10-22 14:02:29